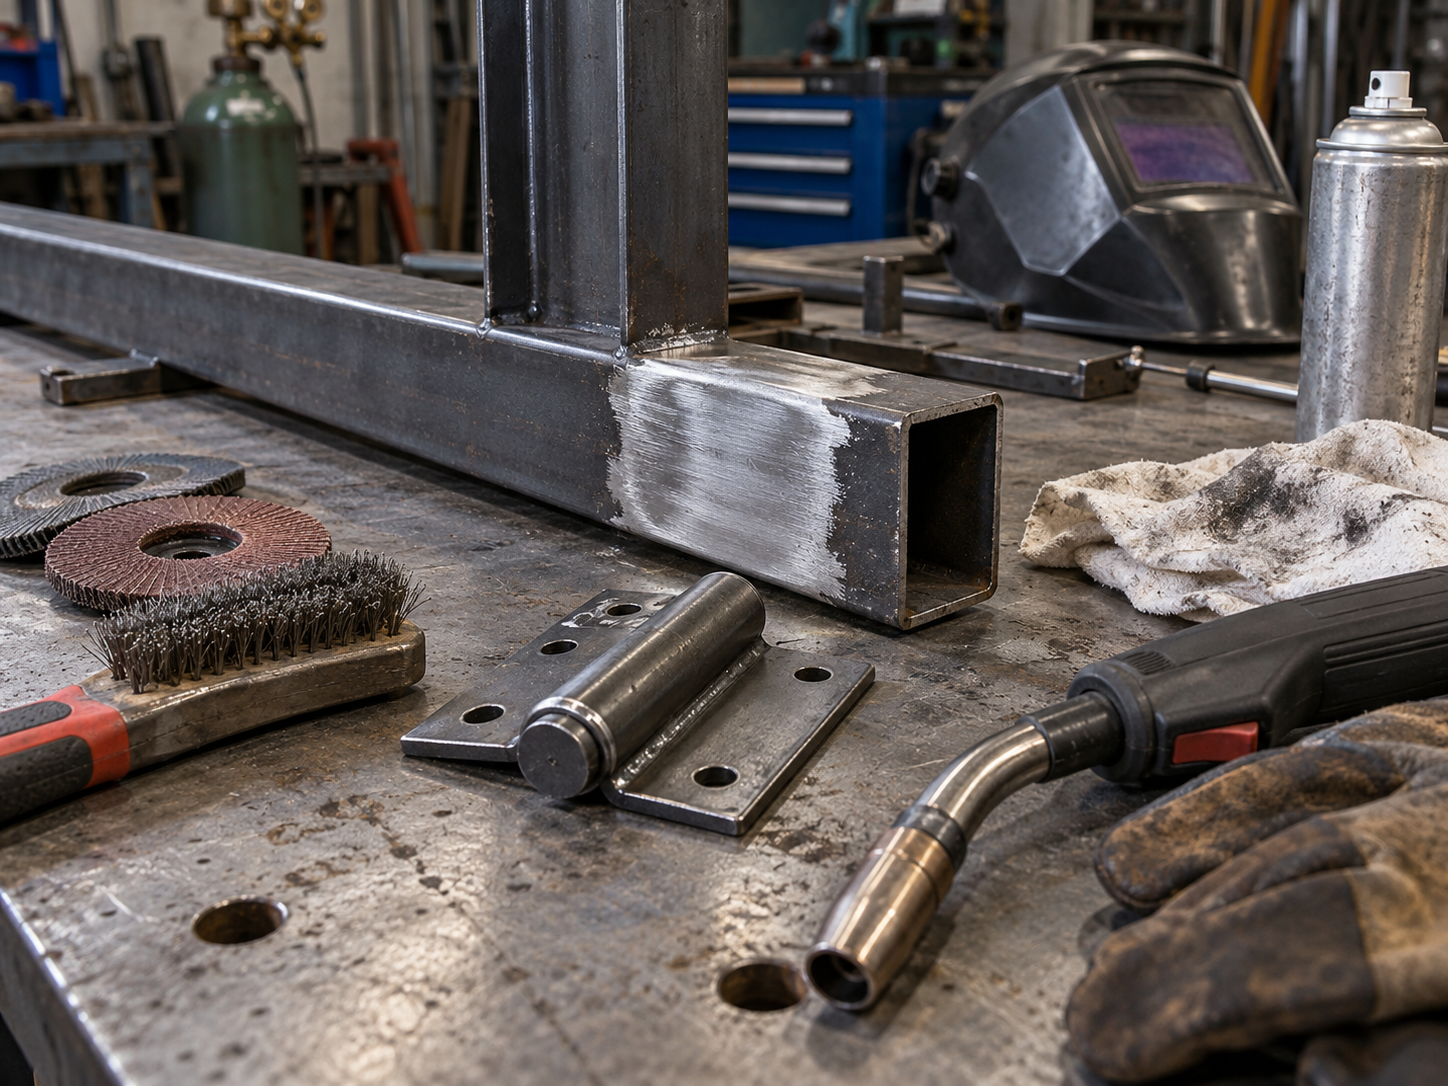
Przygotowanie powierzchni do spawania zawiasu bramowego polega na usunięciu powłok malarskich, rdzy, zgorzeliny, wilgoci oraz zanieczyszczeń ograniczających jakość połączenia spawanego. Nieprawidłowe oczyszczenie stali może prowadzić do porowatości, braku przetopu i obniżenia wytrzymałości spoiny, dlatego właściwa obróbka powierzchni jest istotna dla ślusarzy, monterów ogrodzeń i wykonawców konstrukcji stalowych.
Najważniejsze wnioski techniczne:
- Strefę spawania warto oczyścić na szerokości co najmniej 10–20 mm od planowanej krawędzi spoiny, zależnie od technologii i stopnia zabrudzenia.
- Dla typowych konstrukcji bramowych ze stali S235JR i S355JR należy uwzględnić grubość ścianki profilu oraz wymagania technologii MAG 135.
- Szlifowanie stali powinno usuwać rdzę i powłoki ochronne bez nadmiernego zmniejszania grubości materiału.
- Norma PN-EN ISO 5817 określa poziomy jakości niezgodności spawalniczych dla złączy spawanych, natomiast PN-EN 1011-2 zawiera wytyczne dotyczące spawania ferrytycznych stali konstrukcyjnych.
Dlaczego przygotowanie powierzchni przed spawaniem zawiasu jest ważne?
Prawidłowe przygotowanie powierzchni ogranicza ryzyko powstawania wad spawalniczych oraz poprawia warunki uzyskania trwałego połączenia zawiasu z profilem stalowym bramy.
Zawiasy bramowe przenoszą obciążenia wynikające z ciężaru skrzydła, sił występujących podczas otwierania i zamykania oraz oddziaływania wiatru. W przypadku ciężkich bram dwuskrzydłowych lokalne naprężenia w obszarze mocowania zawiasu mogą być znaczne.
Zanieczyszczenia obecne na powierzchni stali pogarszają stabilność procesu spawania. Rdza, wilgoć i pozostałości substancji organicznych mogą zwiększać ryzyko powstawania porów, natomiast grube warstwy zgorzeliny lub farby utrudniają uzyskanie prawidłowego wtopienia.
Przed wykonaniem połączenia należy również ustalić rodzaj zawiasu, położenie osi obrotu i geometrię skrzydła. Odpowiednio dobrane zawiasy do bram i furtek powinny być montowane zgodnie z wymaganiami konstrukcyjnymi i zaleceniami producenta.
Jak usunąć rdzę, farbę i zgorzelinę z miejsca spawania?
Rdzę, farbę i zgorzelinę należy usunąć mechanicznie do czystego metalu, obejmując obszar planowanej spoiny oraz przylegającą strefę o szerokości orientacyjnie 10–20 mm lub większej, jeśli wymaga tego procedura spawania.
Najczęściej stosowane metody przygotowania powierzchni obejmują szlifowanie, szczotkowanie mechaniczne oraz miejscowe oczyszczanie narzędziami ręcznymi.
Szlifowanie powierzchni stalowej
Szlifierka kątowa wyposażona w odpowiednią tarczę lub ściernicę listkową umożliwia usunięcie farby, korozji i nierówności powierzchniowych.
Do typowych prac przygotowawczych można stosować materiały ścierne o gradacji P40–P80, dobierając agresywność obróbki do grubości profilu i rodzaju powłoki.
Podczas szlifowania należy unikać tworzenia głębokich rowków, szczególnie w profilach cienkościennych o grubości 2–3 mm. Nadmierne zeszlifowanie materiału może zmniejszyć przekrój przenoszący obciążenia.
Czyszczenie szczotką drucianą
Szczotka druciana pozwala usunąć luźną rdzę i pozostałości zanieczyszczeń z trudno dostępnych miejsc.
Przy intensywnej korozji samo szczotkowanie może być niewystarczające. W obszarze planowanego połączenia spawanego należy uzyskać powierzchnię wolną od warstw ograniczających wtopienie.
Mechaniczne szczotki druciane mogą być przydatne podczas oczyszczania narożników profili, krawędzi podstaw zawiasów i miejsc o nieregularnym kształcie.
Jak odtłuścić stal przed przyspawaniem zawiasu?
Powierzchnię stali należy odtłuścić odpowiednim preparatem przed końcowym spawaniem, a wszelkie pozostałości rozpuszczalnika muszą całkowicie odparować przed zajarzeniem łuku.
Oleje technologiczne, smary, środki antykorozyjne oraz pozostałości po obróbce mechanicznej mogą stanowić źródło gazów i zanieczyszczeń podczas spawania.
Odtłuszczanie powinno obejmować zarówno profil bramy, jak i podstawę zawiasu. Do czyszczenia można stosować preparaty przeznaczone do przygotowania powierzchni metalowych przed spawaniem, zgodnie z kartą charakterystyki i instrukcją producenta.
Nie należy spawać elementów wilgotnych ani powierzchni pokrytych świeżym rozpuszczalnikiem. Opary substancji łatwopalnych mogą stwarzać zagrożenie pożarowe, a pozostałości niektórych środków chemicznych mogą uwalniać niebezpieczne produkty rozkładu termicznego.
Szczególnie niebezpieczne jest podgrzewanie i spawanie powierzchni zanieczyszczonych preparatami chlorowanymi. Preparat używany do odtłuszczania musi być odpowiedni do prac poprzedzających spawanie.
Jak przygotować profil stalowy i podstawę zawiasu do spawania?
Profil stalowy i podstawę zawiasu należy oczyścić, sprawdzić pod względem uszkodzeń oraz dopasować tak, aby powierzchnie styku umożliwiały prawidłowe wykonanie spoiny.
W konstrukcjach ogrodzeniowych często wykorzystuje się profile zamknięte o wymiarach 40 × 40 mm, 60 × 40 mm lub 80 × 40 mm. Dobór przekroju i grubości ścianki zależy od masy skrzydła, rozpiętości konstrukcji i układu zawiasów.
Przy cienkościennych profilach stalowych szczególne znaczenie ma kontrola ilości wprowadzanego ciepła. Zbyt duża energia liniowa spawania może powodować przepalenie ścianki, miejscowe odkształcenia lub zmianę położenia osi zawiasu.
Przed wykonaniem spoiny należy:
- Sprawdzić stan powierzchni profilu i podstawy zawiasu.
- Usunąć rdzę, farbę, zgorzelinę oraz zabrudzenia.
- Dopasować elementy i sprawdzić szczelinę montażową.
- Ustawić oś zawiasu zgodnie z geometrią skrzydła.
- Unieruchomić elementy za pomocą przyrządów montażowych.
- Wykonać spoiny sczepne i ponownie sprawdzić ustawienie.
W przypadku zawiasów regulowanych szczególnej uwagi wymaga ochrona części gwintowanych i mechanizmu regulacji przed odpryskami spawalniczymi oraz przegrzaniem.
Jak dobrać metodę spawania zawiasu bramowego?
Metodę spawania należy dobrać do gatunku stali, grubości elementów, konstrukcji zawiasu oraz wymagań wytrzymałościowych połączenia.
W warsztatach wykonujących ogrodzenia stalowe często stosuje się proces MAG 135, wykorzystujący elektrodę topliwą w osłonie gazu aktywnego.
Proces MAG umożliwia wykonywanie spoin pachwinowych przy zachowaniu kontroli nad wtopieniem i ilością wprowadzanego ciepła.
Parametry prądu, napięcia, prędkości podawania drutu i przepływu gazu należy dobierać na podstawie grubości materiału, pozycji spawania oraz właściwej instrukcji technologicznej WPS, jeżeli jest wymagana.
Norma PN-EN ISO 4063 określa numery i nazwy procesów spawania, natomiast PN-EN 1011-2 zawiera zalecenia dotyczące spawania łukowego stali ferrytycznych.
Ważnym ograniczeniem jest rodzaj powierzchni zawiasu. Elementów ocynkowanych nie należy spawać bez właściwego przygotowania i zabezpieczeń przed dymami spawalniczymi zawierającymi związki cynku. Usuwanie powłoki powinno być zgodne z technologią, a po zakończeniu prac konieczne jest odtworzenie ochrony antykorozyjnej.
Jakich błędów unikać podczas przygotowania powierzchni?
Najczęstsze błędy obejmują spawanie na farbie lub rdzy, niewłaściwe odtłuszczenie stali, nadmierne szlifowanie profilu oraz brak kontroli geometrii zawiasu.
Pozostawienie nawet cienkiej warstwy zanieczyszczeń może zwiększać ryzyko niestabilnego łuku i powstawania niezgodności spawalniczych.
Nadmierne szlifowanie jest szczególnie niebezpieczne przy profilach o grubości ścianki 2 mm, ponieważ lokalne osłabienie przekroju może wpływać na trwałość mocowania.
Błędem jest również wykonywanie długiej spoiny bez wcześniejszego unieruchomienia zawiasu. Skurcz spawalniczy może przesunąć element względem zaplanowanej osi obrotu.
W przypadku połączeń wymagających określonej jakości pomocnym punktem odniesienia pozostaje PN-EN ISO 5817, opisująca poziomy jakości niezgodności w złączach spawanych.
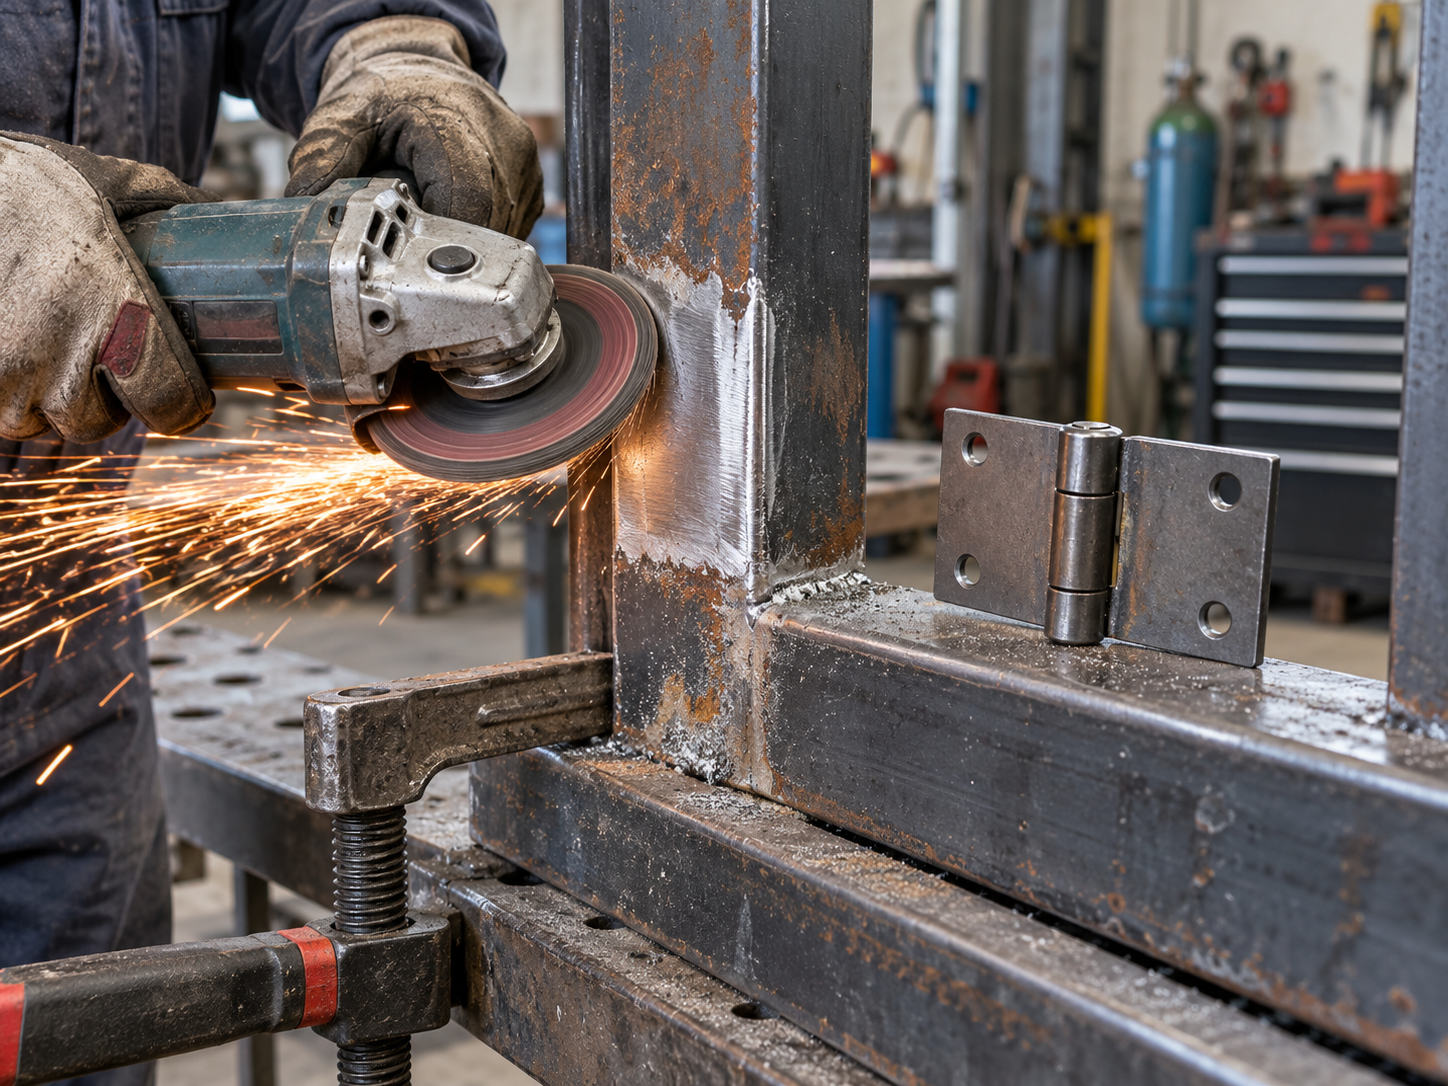
Jak sprawdzić powierzchnię i spoinę po zakończeniu spawania?
Po zakończeniu spawania należy ocenić wygląd spoiny, sprawdzić geometrię mocowania oraz przygotować powierzchnię do odtworzenia zabezpieczenia antykorozyjnego.
Kontrola wizualna pozwala wykryć część niezgodności powierzchniowych, takich jak pęknięcia, podtopienia, widoczne pory i nieprawidłowy kształt lica spoiny.
Ocena wizualna nie potwierdza jednak braku wszystkich wad wewnętrznych ani wymaganej nośności połączenia. W zastosowaniach konstrukcyjnych zakres badań powinien wynikać z projektu i przyjętych wymagań jakościowych.
Po ostygnięciu elementu należy usunąć odpryski spawalnicze oraz przygotować odsłoniętą stal do gruntowania lub innej ochrony antykorozyjnej.
Przed oddaniem bramy do użytkowania trzeba również sprawdzić swobodę pracy zawiasów, ustawienie skrzydła i brak kolizji między współpracującymi częściami.
Podsumowanie
Przygotowanie powierzchni do spawania zawiasu bramowego wymaga dokładnego oczyszczenia i odtłuszczenia stali, właściwego dopasowania elementów oraz kontroli geometrii połączenia.
Właściwie przygotowana powierzchnia ogranicza ryzyko powstawania wad spawalniczych i ułatwia uzyskanie powtarzalnej jakości spoiny. Ostateczna trwałość mocowania zależy również od wymiarów zawiasu, materiału konstrukcyjnego, parametrów spawania i przewidywanych obciążeń skrzydła.
Najczęściej zadawane pytania (FAQ)
Czy można spawać zawias bramowy na pomalowanej powierzchni?
Nie. Farba, rdza i zgorzelina utrudniają stabilne zajarzenie łuku i mogą powodować pory oraz brak przetopu w spoinie zawiasu.
Jak szeroki obszar należy oczyścić przed spawaniem zawiasu?
10–20 mm oczyszczonej strefy po każdej stronie planowanej spoiny ułatwia prowadzenie łuku i ogranicza ryzyko zanieczyszczeń.
Czy stal trzeba osuszyć po odtłuszczeniu?
Tak. Po odtłuszczeniu i oczyszczeniu powierzchni trzeba osuszyć stal oraz zabezpieczyć ją przed ponownym zabrudzeniem przed spawaniem.